阀门安装前的检查 技术指南与实践要点
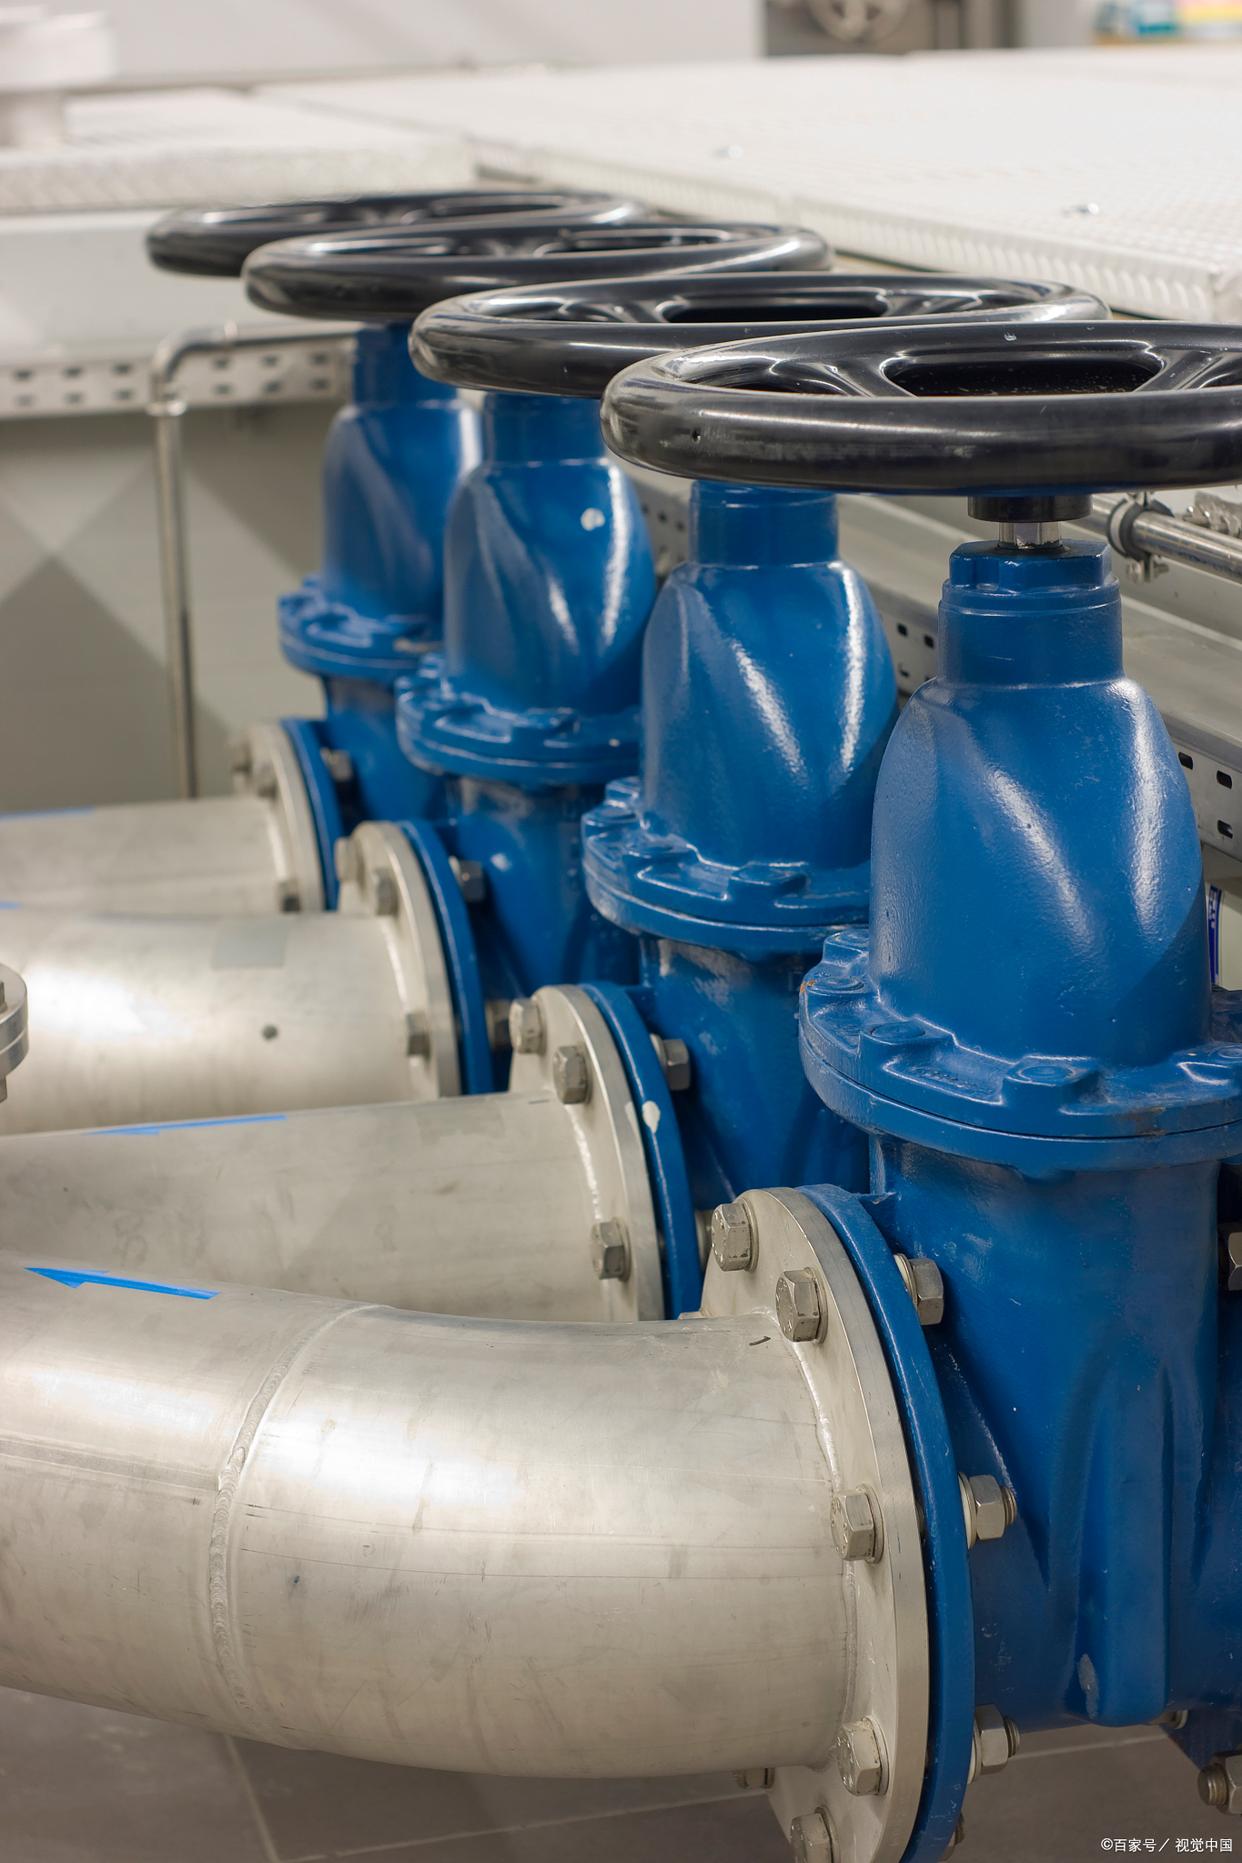
阀门是工业管道系统中的关键控制部件,其安装质量直接影响系统的安全性、密封性和运行效率。安装前的检查是确保阀门正常运行、避免返工和事故的重要环节。本文将从技术指南和实践要点两个维度,系统阐述阀门安装前应完成的检查项目与操作规范,为工程技术人员提供参考。
一、外观与标识检查
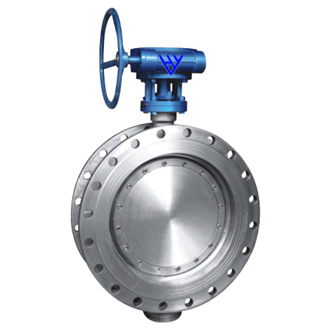
首先应核对阀门的铭牌信息,包括型号、规格、压力等级、阀体材质、适用介质和温度范围,确保与设计文件一致。同时检查阀体表面有无铸造缺陷(如砂眼、裂纹、气孔)、机械损伤或严重锈蚀;法兰密封面应平整光洁,无划痕、凹坑或径向沟槽。对于焊缝连接的阀门,需检查焊缝外观质量,不得有未熔合、咬边等缺陷。
二、阀门内腔与操作检查
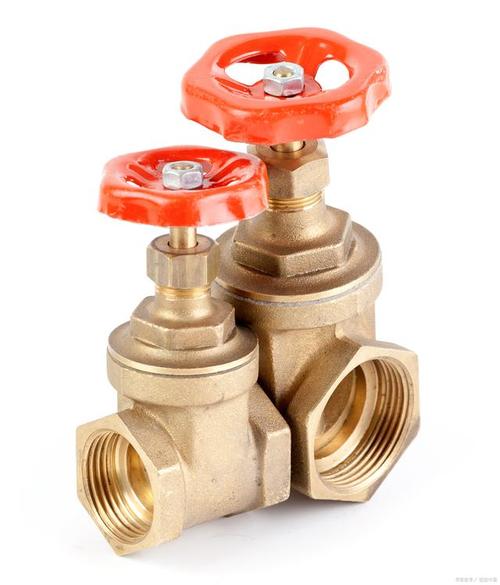
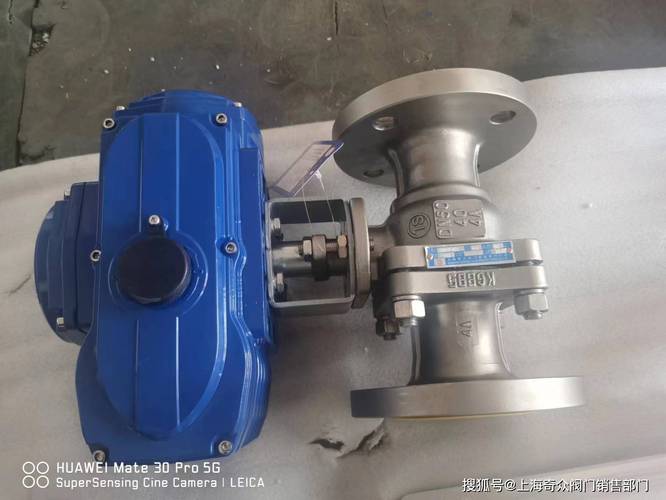
清除阀门内腔的杂物、焊渣和灰尘,特别是对于闸阀、截止阀等,应检查阀座与阀板密封面是否吻合、有无划伤。手动操作阀门启闭数次,要求动作灵活、无卡阻,阀杆升降平稳,启闭指示位置准确。对于球阀、蝶阀等旋转类阀门,应验证其开度与操作手柄或执行机构位置的一致性。若为电动、气动或液动阀门,应进行执行机构的空载动作试验,确认行程、限位和信号反馈正确。
三、尺寸精度与连接部位检测
测量法兰螺栓孔的中心距、孔径及法兰外径,检查是否符合标准(如GB、ANSI、DIN等)。法兰密封面的粗糙度应满足要求(通常Ra≤3.2μm)。对焊连接阀门需检查坡口角度、钝边尺寸和管口椭圆度。螺纹连接阀门应检查螺纹规格、牙型完整性和配合松紧度,必要时用螺纹规检验。
四、压力试验与密封性验证
阀门安装前必须进行壳体强度试验和密封性试验,通常以水为介质(不锈钢阀门应控制氯离子含量),试验压力为公称压力的1.5倍。壳体试验无渗漏、无结构损伤;密封试验按标准要求进行,对于软密封阀门需检查泄漏量是否在允许范围内。对于安全阀、调节阀等特殊阀门,还应校验其整定压力和流量特性。
五、清洁与防护状态确认
检查阀门是否处于关闭状态(除特殊要求外),两端保护盖是否完好。清除阀体法兰密封面上的防锈油或油脂(若介质不允许油脂)。对于长时间存放的阀门,应干燥内部并重新涂抹防锈剂。安装前确认管道内部已清洗干净,无焊渣、铁屑等杂质,防止运行中划伤密封面。
六、实践要点
- 检查工作应记录归档,包括试验数据、检查人、日期和发现的问题;
- 阀门试压合格后应及时排尽内部积水,特别是碳钢阀门需吹干或烘干;
- 若发现密封面损伤或操作失灵,严禁现场研磨修复,应退回厂家或专业维修;
- 阀门安装方向必须依据介质流向和阀体箭头指示,不得反装;
- 对于低温或高温工况,应检查阀门材质和填料的适用性;
- 焊接阀门安装前应拆除密封圈、垫片等非金属件,避免焊接热量损坏。
正确的安装前检查可有效降低阀门内漏、外漏及操作故障的风险,延长使用寿命。企业应制定标准化检查规程,并对操作人员进行培训,确保每一项检查落到实处。阀门虽小,安全事大,唯有严谨的技术态度和细致的实践操作,方能保障管道系统的长期稳定运行。
如若转载,请注明出处:http://www.zdn818.com/product/22.html
更新时间:2026-11-01 10:40:57